Jak wybrać odpowiednią zgrzewarkę wysokiej częstotliwości dla swojego przedsiębiorstwa
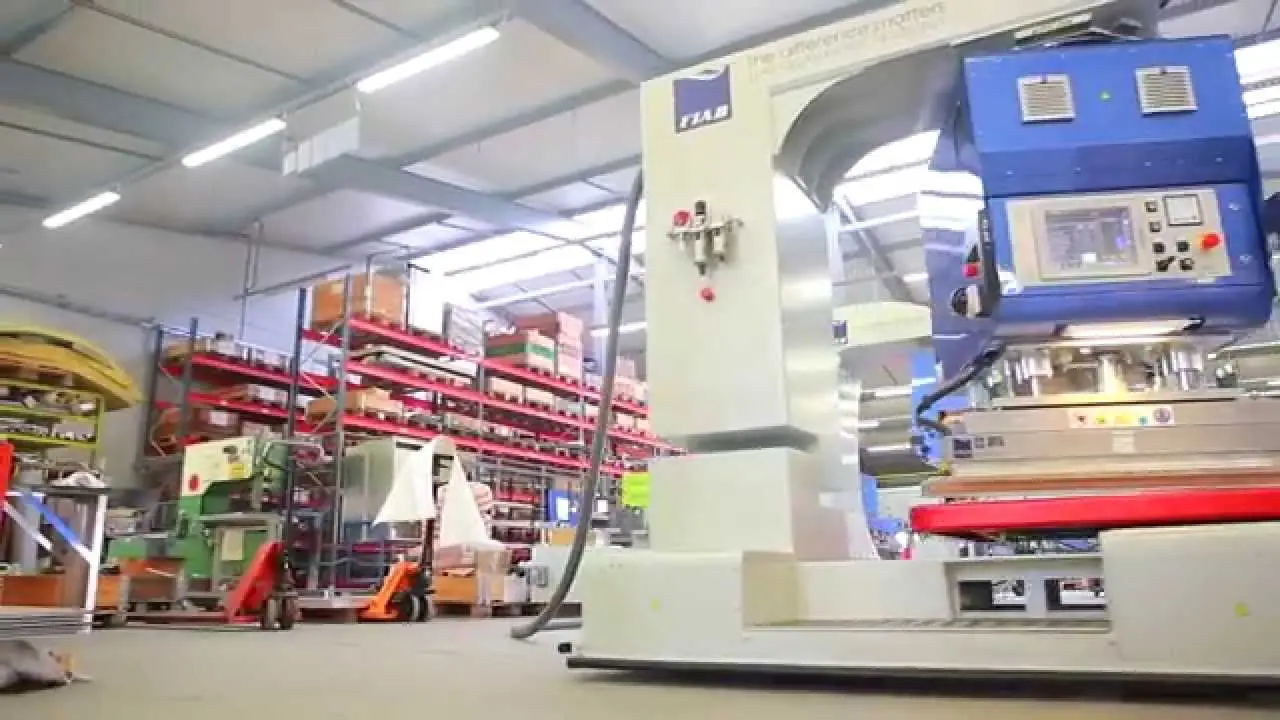
Podstawowe parametry techniczne zgrzewarek wysokiej częstotliwości
Moc generatora stanowi kluczowy parametr każdej zgrzewarki wysokiej częstotliwości. Standardowe urządzenia oferują zakres od 5 kW do 35 kW, przy czym większa moc umożliwia przetwarzanie grubszych materiałów. Częstotliwość robocza wynosi zazwyczaj 27,12 MHz lub 40,68 MHz zgodnie z normami ISM. Te wartości zapewniają optymalne warunki zgrzewania dla większości aplikacji przemysłowych.
Ciśnienie zgrzewania można regulować w zakresie od 0,2 do 2,5 MPa w zależności od modelu urządzenia. Polski producent FIAB oferuje precyzyjną kontrolę tego parametru poprzez pneumatyczne systemy dociskowe. Dokładne ustawienie ciśnienia wpływa bezpośrednio na jakość połączenia i wytrzymałość zgrzeiny. Zbyt niskie ciśnienie może prowadzić do niepełnego zespolenia materiałów.
Wymiary obszaru roboczego określają maksymalne gabaryty przetwarzanych elementów. Dostępne są modele o powierzchni roboczej od 200×200 mm do 1500×800 mm. Głębokość wejścia materiału wynosi standardowo od 100 do 300 mm, co pozwala na obróbkę różnorodnych produktów. Większe obszary robocze zwiększają uniwersalność zastosowań urządzenia.
System chłodzenia elektrod stanowi istotny element konstrukcyjny każdej zgrzewarki. Chłodzenie wodne zapewnia stabilną temperaturę pracy przy obciążeniach ciągłych. Temperatura elektrod utrzymywana jest w przedziale 40-60°C podczas normalnej eksploatacji. Właściwe chłodzenie przedłuża żywotność elektrod i gwarantuje powtarzalność procesu zgrzewania.
Automatyka sterowania oferuje różne poziomy zaawansowania w zależności od modelu urządzenia. Podstawowe kontrolery umożliwiają ustawienie czasu zgrzewania, mocy i ciśnienia. Zaawansowane systemy PLC pozwalają na programowanie cykli roboczych i monitorowanie parametrów procesu. Interfejs dotykowy ułatwia obsługę i konfigurację ustawień produkcyjnych.
Wybór zgrzewarki w zależności od rodzaju materiału
Materiały termoplastyczne wymagają różnych podejść w procesie zgrzewania wysoką częstotliwością. PVC i PU stanowią podstawowe tworzywa przetwarzane tą metodą ze względu na swoje właściwości dielektryczne. Grubość materiału od 0,3 do 3 mm wymaga odpowiedniego doboru mocy generatora. Cienkie folie przetwarzane są przy mocy 5-10 kW, podczas gdy grubsze materiały potrzebują 15-25 kW.
Tkaniny pokrywane lub laminowane wymagają specjalnych elektrod kształtowych dla uzyskania estetycznych szwów. Markizy, bannery i pokrywy namiotowe przetwarzane są przy częstotliwości 27,12 MHz dla zachowania struktury włókien. Fiab wrocław (fiabmachines.com) dostarcza dedykowane rozwiązania dla tego typu aplikacji. Temperatura zgrzewania utrzymywana jest w zakresie 150-200°C w zależności od składu materiału.
Materiały wielowarstwowe wymagają precyzyjnej kontroli parametrów procesu ze względu na różne właściwości poszczególnych warstw. Laminaty PVC/PET/PVC zgrzewane są przy obniżonej mocy dla uniknięcia uszkodzenia warstwy nośnej. Czas zgrzewania wydłuża się do 8-12 sekund przy jednoczesnym zmniejszeniu ciśnienia o 30%. Równomierne rozprowadzenie ciepła zapobiega delaminacji materiału.
Materiały o dużej grubości powyżej 2 mm wymagają zastosowania preheatingu dla uzyskania równomiernego nagrzania. Zgrzewarki do plandek (fiabmachines.com/branze/plandeki/) wykorzystują specjalne elektrody o zwiększonej powierzchni kontaktu. Czas wstępnego nagrzewania wynosi 3-5 sekund przed właściwym procesem zgrzewania. Stopniowe zwiększanie ciśnienia zapobiega wyciśnięciu materiału z obszaru zgrzewania.
Materiały zawierające wypełniacze lub dodatki modyfikujące wymagają indywidualnego podejścia w doborze parametrów. Zwiększona zawartość plastyfikatorów obniża temperaturę zgrzewania o 20-40°C. Dodatki przeciwpożarowe mogą wpływać na właściwości dielektryczne materiału, wymagając korekty częstotliwości roboczej. Przeprowadzenie testów zgrzewania pozwala na optymalizację ustawień dla konkretnego materiału.
Analiza kosztów inwestycji i eksploatacji
Koszt zakupu zgrzewarki wysokiej częstotliwości zależy od jej parametrów technicznych i stopnia automatyzacji. Podstawowe modele o mocy 8 kW kosztują od 45 000 do 65 000 złotych. Urządzenia półautomatyczne o mocy 15 kW wyceniane są w przedziale 80 000-120 000 złotych. Pełnoautomatyczne linie produkcyjne mogą przekroczyć 250 000 złotych w zależności od konfiguracji.
Koszty eksploatacyjne obejmują zużycie energii elektrycznej, konserwację i wymianę części eksploatacyjnych. Przeciętne zużycie energii wynosi 12-15 kWh na godzinę pracy przy pełnym obciążeniu urządzenia. Roczne koszty serwisu stanowią około 3-5% wartości początkowej maszyny. Wymiana elektrod następuje co 12-18 miesięcy przy intensywnej eksploatacji, kosztując 2000-4000 złotych.
Okres zwrotu inwestycji zależy od intensywności wykorzystania urządzenia i marży na produkowanych elementach. Przy pracy jednozmianowej zwrot kapitału następuje zazwyczaj po 24-36 miesiącach. Trójzmianowa eksploatacja może skrócić ten okres do 12-18 miesięcy przy odpowiednim zapotrzebowaniu rynkowym. Kalkulacja powinna uwzględniać oszczędności wynikające z eliminacji outsourcingu procesów zgrzewania.
Dodatkowe koszty obejmują szkolenie operatorów, przygotowanie stanowiska pracy i certyfikacje jakości. Profesjonalne szkolenie obsługi kosztuje 3000-5000 złotych za operatora. Instalacja systemu wentylacji i zasilania może wynieść dodatkowo 8000-15000 złotych. Certyfikacja ISO dla procesów zgrzewania wymaga inwestycji rzędu 10000-20000 złotych w procedury i dokumentację.
Finansowanie zakupu może odbywać się poprzez leasing operacyjny lub kredyt inwestycyjny z dostępnymi dotacjami unijnymi. Leasing operacyjny pozwala na rozłożenie kosztów na 36-60 miesięcy z opcją wykupu za 1% wartości. Programy dotacyjne mogą pokryć do 50% kosztów kwalifikowanych przy modernizacji linii produkcyjnych. Analiza korzyści podatkowych może wpłynąć na wybór optymalnej formy finansowania.
Optymalizacja procesu produkcyjnego po wdrożeniu
Standardyzacja parametrów zgrzewania dla każdego rodzaju materiału pozwala na uzyskanie powtarzalnych rezultatów produkcyjnych. Utworzenie biblioteki programów roboczych skraca czas przezbrojeń między różnymi produktami. Dokumentacja zawierająca optymalne ustawienia dla 15-20 najczęściej przetwarzanych materiałów zwiększa efektywność pracy o 25-30%. Regularne aktualizacje parametrów uwzględniają zmiany właściwości surowców od różnych dostawców.
Kontrola jakości zgrzein wymaga wdrożenia systematycznych procedur testowych na każdym etapie produkcji. Testy wytrzymałościowe próbek wykonywane co 2 godziny pracy zapewniają wczesne wykrycie odchyleń procesowych. FIAB oferuje zintegrowane systemy monitorowania parametrów zgrzewania w czasie rzeczywistym. Automatyczne alarmowanie o przekroczeniu tolerancji pozwala na natychmiastową korektę ustawień.
Planowanie konserwacji prewencyjnej przedłuża żywotność urządzenia i minimalizuje przestoje produkcyjne. Cotygodniowe przeglądy obejmujące czyszczenie elektrod i sprawdzenie połączeń elektrycznych zajmują 2-3 godziny. Miesięczne kontrole systemów pneumatycznych i chłodzenia wymagają dodatkowo 4-6 godzin pracy serwisowej. Półroczne przeglądy generatora wysokiej częstotliwości powinny być wykonywane przez autoryzowany serwis FIAB.
Szkolenie personelu produkcyjnego powinno obejmować nie tylko obsługę urządzenia, ale również podstawy technologii zgrzewania. Program szkoleniowy trwający 40 godzin obejmuje teorię procesów wysokiej częstotliwości, praktyczne ćwiczenia i procedury bezpieczeństwa. Certyfikacja operatorów zgodnie z wewnętrznymi standardami jakości zwiększa odpowiedzialność za rezultaty produkcyjne. Regularne szkolenia odświeżające co 12 miesięcy utrzymują wysoki poziom kompetencji zespołu.
Analiza wydajności produkcji na podstawie danych z systemu monitorowania pozwala na identyfikację obszarów wymagających optymalizacji. Srednia wydajność zgrzewarki wysokiej częstotliwości wynosi 85-92% czasu dostępnego przy prawidłowej organizacji pracy. Eliminacja mikroprzestojów związanych z przezbrojem może zwiększyć tę wartość do 95-97%. Wdrożenie metodyki Lean Manufacturing w procesach zgrzewania przynosi wymierny wzrost produktywności o 15-20%.
Przeczytaj także
Jak wybrać idealny rower elektryczny do codziennych dojazdów
Technologia i innowacje
Rower elektryczny przestaje być jedynie kolejnym gadżetem, stając się kluczowym…
Jak stworzyć osiedlową aplikację do wymiany informacji o zagrożeniach
Technologia i innowacje
W dobie cyfryzacji i rosnących potrzeb lokalnych społeczności, osiedlowa aplikacja do…
Jak stworzyć system predykcyjnego zarządzania infrastrukturą miejską
Technologia i innowacje
W dobie dynamicznego rozwoju miast kluczowe jest wdrażanie nowoczesnych rozwiązań…
Jak wykorzystać sensory do monitorowania poziomu hałasu w dzielnicy
Technologia i innowacje
Hałas towarzyszy nam na każdym kroku, zwłaszcza w tętniących życiem miastach, gdzie jego…